ビシャン、コヤスケ、両刃、セットウ、ノミ。呪文みたいですが、どれも硬い御影石(花崗岩)を手で加工するための、石工の道具です。
今はダイヤモンドの刃の機械で、大きな石もスパッと切れる時代です。そのぶん昔ながらの手加工は減り、セットウを扱える石工さんも少なくなってきました。
でも、道具と腕1本で石を形づくっていく姿は、見ていて痺れます。機械でダイナミックに切削していくのも、これはこれで面白いんですよね。
元石屋で1級お墓ディレクターの私が、昔と今の御影石の加工方法を、道具・仕上げの種類・動画で紹介します。違いを楽しみながら見てもらえたらうれしいです。
- 昔の御影石加工は、荒切り・ノミ切り・ビシャン叩き・小叩き・研磨まで、石工が道具を使って仕上げていた。
- 今はダイヤモンドの刃による機械加工が主流。ビシャンや小叩きも、空気圧を使う工具で加工することが多い。
- ビシャン仕上げや小叩き仕上げは、磨き仕上げより手間がかかる。ただし値段は、日本・中国・インドのどこで加工したかで大きく変わる。
御影石の加工方法は、昔と今でどう違う?
現代はダイヤモンドの刃を使った機械加工が主流
現在の石材加工では、機械が大きな役割を果たしています。鉄でできた円盤の先にダイヤモンドの刃がついた切削機を使い、高速で回転させて硬い御影石を切断します。
細かな部分はベビーサンダーなどで形を整えます。
磨き加工も全自動の研磨機があります。研磨盤を自動で交換しながら、石の表面をピカピカに磨いてくれます。
細かい部分を叩くときには「ニーマ」と呼ばれる工具を使い、エアーコンプレッサーの空気圧で加工します。こうした機械の導入によって、石材加工は飛躍的に楽になりました。
大きな石をダイナミックに切削する様子も、見ていて面白いものです。
昔は道具と腕一本で石を加工していた
昔は、今のような便利な機械がありません。御影石を手加工する場合、次の順番で進めていました。
原石 → 墨かけ → 荒切り → ノミ切り → ビシャン叩き → 小叩き → 研磨
「墨かけ」は、加工する位置や形を石に記す作業です。
そこから石を大まかに割り、表面を少しずつ平らにして、最後に磨いていきます。石工の道具と技術だけで、硬い御影石を仕上げていたのです。

ここから紹介する動画は、テレビ撮影の際に、昔ながらの加工工程を実演したものです。
動画では、ノミ切りをした面とビシャンを叩いた面が異なります。本来は同じ面に続けて加工します。
撮影用のパフォーマンスとして、工程ごとの道具の使い方を見てください。
荒切り|コヤスケとセットウで石を割る
荒切りは、原石の余分な部分を落として、大まかな形をつくる作業です。動画では、茨城県産の稲田石をフォークリフトで運び、コヤスケとセットウハンマーを使って加工しています。
稲田石は、茨城県笠間市で採れる白い御影石です。
あわせて読みたい:花崗岩とは?わかりやすく|御影石との違い・硬さ・比重・特徴
セットウハンマーとコヤスケの使い方
セットウは「石頭」と書く、石工が使うハンマーです。片手でコヤスケを持ち、刃先を石に当てて、もう片方の手で持ったセットウで叩きます。
「パカン、パカン」
景気のよい音を立てながら、石のコブが落ちていきます。
石の硬さや割れる方向を見極めながら、少しずつ形を整えていく作業です。

コヤスケの超硬合金「タンガロイ」は革命的な発明
コヤスケの先についている金色の部分は、タンガロイという超硬合金です。このタンガロイは、石屋にとって革命的な発明でした。
それまでは鉄の道具で硬い石を叩いていたため、刃先がすぐに変形してしまいました。そのため、毎日のように鉄鍛冶をして、道具を直していたそうです。
今でも、昔からの石工には、自分で鍛冶仕事ができる方もいます。石を加工するだけでなく、道具そのものを直す技術も必要だったのです。
 りょういち
石を加工する腕だけでなく、道具を手入れする腕も必要だったんですね。
ノミ切り|ノミで石の形を整える
荒切りで大きなコブを落としたら、次はノミ切りです。ノミを石の表面に当て、ハンマーで叩いて、細かい凹凸を少しずつ削り落としていきます。
荒切りだけでは石の表面が大きくデコボコしています。ノミの目の細かさによって、粗ノミ・中ノミ・細ノミと段階があります。

そこからノミで形を整え、次のビシャン叩きへと進みます。機械で平らに切ってしまう現代の加工とは違い、昔の石工は少しずつ石を削りながら、目的の形に近づけていました。
ビシャン仕上げとは?石の表面に細かな凹凸をつくる加工
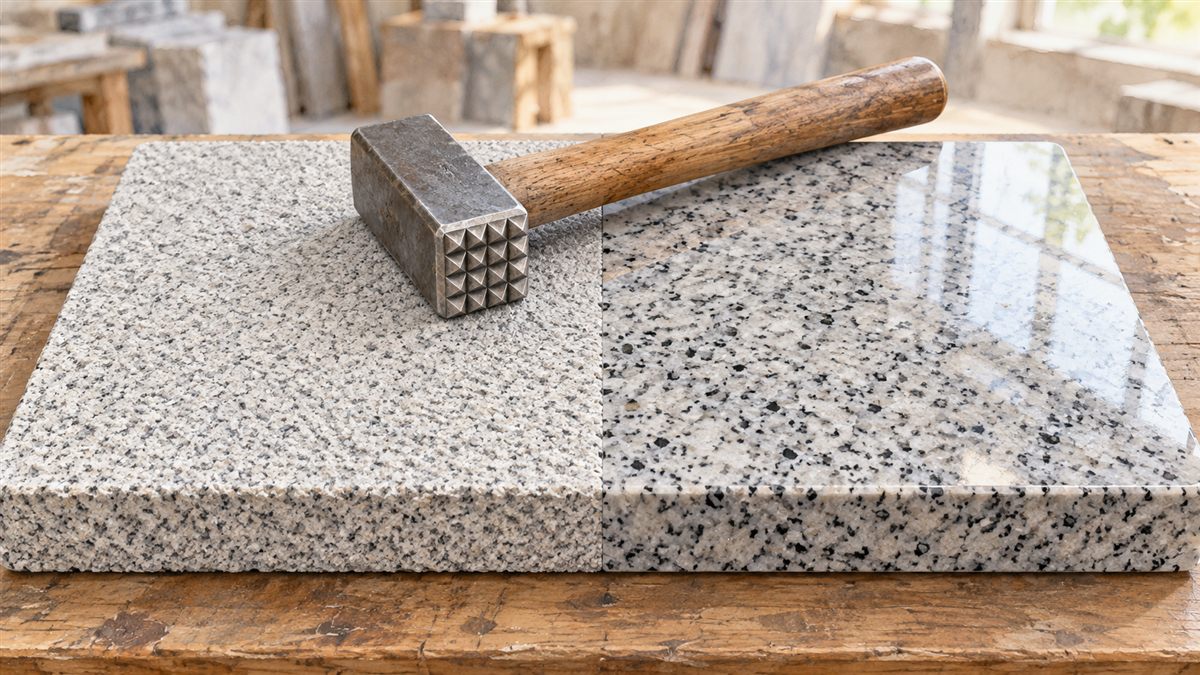
ビシャン仕上げは、石の表面を細かな突起のある道具で叩き、無数の凹凸をつくる加工方法です。
「ビシャン」という名前は、英語のブッシュハンマー(Bush hammer)に由来します。
ビシャンの先端には、逆ピラミッド型の尖った歯がたくさん並んでいます。この歯を石に繰り返し当てることで、細かく均一な凹凸ができ、自然な風合いの石肌になります。
石材用のビシャンは、金づちの叩く面に、硬い特殊合金でできた小さなピラミッドがびっしり並んだ道具です。石屋の道具の中でも、値の張る道具です。
鬼ビシャン・八枚ビシャン・百枚ビシャンの違い
ビシャンには、歯の数によっていくつか種類があります。
- 鬼ビシャン
- 八枚ビシャン
- 百枚ビシャン
歯の数が少ないものほど、一つひとつの目が粗くなります。昔の石工は、目の粗いビシャンから順番に使い、少しずつ石の表面を平らに整えていきました。
「コツコツ、コツコツ」
細かな作業を何度も繰り返し、石肌を仕上げていきます。
現在は、エアーハンマーを使ってビシャン仕上げを行うことが多くなっています。

ビシャン仕上げに向く石と厚さ、使われる場所
向いているのは御影石。厚さは30mm以上
ビシャン仕上げは、主に御影石の仕上げです。大理石でも、一部の石はできます。
石を叩いて仕上げるので、薄い石には向きません。厚さ30mm以下の板石は叩くと反ってしまうため、30mm以上で使うのが基本です。建築用の石材では、40mmほどの厚さが一般的です。
床・階段・庭の敷石や参道に使われる
表面に細かな凹凸ができるので、磨いた石より滑りにくくなります。建物の内装・外装の床や壁、階段、庭や寺社の参道の板石などに使われます。
茨城県産の稲田石の大きな板石に、ビシャン叩き仕上げをして敷いた現場もあります。板石の厚さは40mmです。
あわせて読みたい:多聞天もビックリ!170kgの敷石を人力で据え付ける根性の石屋さん
面全体ではなく、板石の角だけをビシャンで叩くこともあります。角の鋭さがとれて、やわらかい表情になります。手間はかかりますが、古いお堂や庭によくなじむ仕上げです。
庭の飛び石や敷石なら、ビシャン仕上げの御影石を買って、自分で並べることもできます。

小叩き仕上げとは?両刃で細かな筋をつくる加工
小叩き仕上げは、石の表面に平行な細かい筋をつける加工方法です。昔ながらの手加工では「両刃(りょうば)」という道具を使います。
両刃は両側に刃がついた石工道具で、中央の穴に柄を差し込んで使います。この道具で石の表面を叩き、約2mm間隔の細かな筋をつくっていきます。
刻みの細かさにも種類があります。5cm幅に25本刻むものを「小たたき」、33本刻むものを「中たたき」と呼びます。25本なら、ちょうど約2mm間隔です。
小叩きは、ビシャンで叩いた面を、さらに両刃で叩いて仕上げます。手間が二重にかかるので、石の仕上げの中でもっとも単価が高い、高級な仕上げです。
お墓では、一つの石から彫り出した五輪塔を、小叩き仕上げにした例もあります。
あわせて読みたい:福島県産芝山石 和型石塔 施主さんの想いがとことん詰まったお墓【10のこだわり】
ビシャン仕上げが点々とした凹凸なのに対し、小叩き仕上げは細い線が並ぶような石肌になります。昔の加工では、ビシャンで整えた表面をさらに小叩きし、石の生地を締めるように仕上げていました。
今は小叩きも、エアーハンマーによる加工が多くなっています。どちらも石の自然な風合いを残しながら、滑りにくい表面に仕上げられます。
昔の御影石はどうやって研磨していた?
昔の石工は、磨き仕上げも手作業で行っていました。ビシャン叩きや小叩きで表面を整えたあと、荒砥や石英粗面岩を使い、人力で石を磨いていきます。
包丁を砥石で研ぐような作業を、硬い御影石の広い面に対して繰り返していたのでしょう。相当な根気が必要だったと思います。
現在は全自動の研磨機が使われ、研磨盤を交換しながら段階的に磨いていきます。以前は一つひとつ人の手で進めていた作業が、機械でできるようになったのです。
ビシャン・小叩き仕上げは今も人気がある
ビシャン仕上げや小叩き仕上げは、現在でも人気のある加工方法です。磨いた石とは違い、叩いた石肌には素朴で落ち着いた表情があります。
石そのものの持ち味を活かせるのが魅力です。稲田石の五輪塔の笠をビシャンで叩くと、思わず手で触れたくなる質感になります。
あわせて読みたい:淡雪五輪塔という選択~稲田石の魅力を最大限に引き出した”モノ”と”コト”とが高次元で融合したお墓

ビシャン仕上げと小叩き仕上げは何が違う?
どちらも石の表面を叩いて仕上げますが、模様には違いがあります。
| 仕上げ | 表面の特徴 | 道具 |
| ビシャン仕上げ | 細かな点状の凹凸 | ビシャン(今はエアーハンマーが多い) |
| 小叩き仕上げ | 平行に並ぶ細かな筋 | 両刃(今はエアーハンマーが多い) |
どちらも防滑性があり、内装にも外装にも使えます。ビシャン仕上げは細かい凹凸が面全体に広がり、小叩き仕上げは細い線がそろって見えるのが特徴です。
本磨き・水磨き・バーナー仕上げとの違い
御影石には、ほかにもいろいろな表面加工があります。
| 仕上げ | 表面の特徴 | 主な違い |
| 本磨き | 光沢があり、周囲が映り込む | 石の色や模様がはっきり出る |
| 水磨き | 光沢を抑えた滑らかな面 | 落ち着いた石肌になる |
| 荒摺り | 磨く手前の段階で止めた、つやのない面 | 石の色や模様は控えめで、落ち着いた印象 |
| ジェットバーナー仕上げ | 熱ではじけた粗い凹凸 | 滑り止めに使われる |
| ウォータージェット仕上げ | 高圧の水で表面を粗くした面 | バーナーのような粗面で、石の色が濃く出る |
| ビシャン仕上げ | 均一な細かい凹凸 | 叩いた石らしい風合い |
| 小叩き仕上げ | 細い平行線状の刻み目 | 整った手加工の表情 |
| のみ切り仕上げ | 割肌のコブをノミで落とした平らな粗面 | 仕上げる機械がなく、今も手作業 |
| 割肌(コブ出し) | 石を割ったままのゴツゴツした面 | 昔の石造建築に多い、重厚な表情 |
石の種類や使う場所、求める見た目によって仕上げを選びます。ジェットバーナー仕上げの仕組みや注意点は、次の記事で詳しく紹介しています。
あわせて読みたい:ジェットバーナー仕上げとは?石が弾ける仕組みと5種類の仕上げを写真・動画で解説
燈籠には今も昔ながらの手加工が使われる
石工の中には、今でも昔ながらの道具と腕一本で、燈籠などの石材作品をつくり上げる方がいます。機械で切った石とは違う、ゴツゴツとした下地の表情が残ることもあります。
それが素晴らしい風合いを生みます。石燈籠は、笠や火袋、竿などの部材を細かく加工して組み合わせる石造物です。
形をつくるだけでなく、石の表面をどう仕上げるかによっても印象が変わります。
あわせて読みたい:石灯籠(灯籠)の種類一覧|春日・雪見・岬・織部の見分け方
ビシャン・小叩き仕上げの値段は?手間と、加工した国で変わる
現在の石材加工では、機械で切削してから、叩くか磨くかを選ぶ方法が主流になっています。昔の加工工程では、ビシャン叩きや小叩きは、磨きに至るまでの途中の作業でもありました。
しかし、今はその意味が変わっています。
現代の加工工程は大きく2つ
叩き仕上げの場合
原石 → 墨かけ → 切削 → ビシャン叩き → 小叩き
磨き仕上げの場合
原石 → 墨かけ → 切削 → 研磨
つまり、切削した平らな面を叩くか、磨くかの違いです。機械を使って表面を磨く加工に比べ、ビシャン仕上げや小叩き仕上げには手間がかかります。
同じ所で加工するなら、その分、価格も高くなります。ただし、実際の加工費は石の種類、大きさ、形、加工する面積などによって変わります。
りょういち今では、ピカピカに磨くより、あえて叩いた石肌に仕上げるほうが手間も費用もかかります。
国産・中国産・インド産で、ビシャンの値段は変わる
ただ、「ビシャン=高い」とは言い切れません。中国で加工された石材には、ビシャンや小叩きでも安いものがあります。
墓石や石材を加工している国は、ほぼ日本・中国・インドの3つです。インドで加工したものは多くありませんが、一応あります。
| 加工した国 | 値段の傾向 | 特徴 |
| 日本(国内加工) | 高め | 職人の手間と人件費がかかる。シンプルな形の精度や、磨きの丁寧さが強み |
| インド | 日本と中国の間(数は少ない) | 黒や赤の石の産地。インドで加工した製品も一部ある |
| 中国 | 安め | ビシャンや小叩きでも安い製品がある。曲面の多いデザインに強い面もある |
ただ、コロナのあとは中国産の値段が上がり、国内加工との差は前より縮まっています。石の種類によっては、国産のほうが安いこともあります。
値段を見るときは、仕上げの種類だけでなく、どこの石を、どこで加工したかも確かめてみてください。日本の石を、海外で加工したものもあります。
あわせて読みたい:【極秘】最高の国産墓石をなるべく価格を抑えて購入する方法【中国産墓石よりも安いケースも】
石工の道具を使える職人が減っている
機械化によって、御影石の加工はずいぶん楽になりました。一方で、昔ながらの手加工を行う機会は減っています。
機械を操作できる石工は多くても、ビシャン・コヤスケ・両刃・セットウ・ノミといった道具を使いこなせる人は少なくなっています。特に、セットウを使って石を割り、思いどおりの形に仕上げる技術は、簡単に身につくものではありません。
磨いた墓石などの石材製品は、これからも機械で生産できます。しかし、伝統的な道具だけで複雑な石造物をつくれる人は、本当に限られてきます。
需要が少ないこともあります。こうした技術は、何年、何十年と石に携わりながら身につけていくものです。
だからこそ、昔ながらの手加工を受け継ぐことは難しいのです。
よくある質問
- Q. 御影石はDIYでも加工できますか?
-
小さな石なら、石材用の道具やダイヤモンド工具で加工することはできます。
ただし、御影石は非常に硬く、思いどおりに割ったり平らに仕上げたりするのは簡単ではありません。
切削時には粉じんや破片が発生するため、工具に合った保護具や安全対策も必要です。
大きな原石の加工は、石材加工の専門業者に任せるのが安全です。
- Q. ビシャン仕上げは機械でもできますか?
-
できます。
昔は手持ちのビシャンで繰り返し叩いていましたが、現在はエアーハンマーを使うことが多くなっています。
工具の先端に細かな歯をつけ、石の表面に均一な凹凸をつくります。
- Q. ビシャン仕上げとバーナー仕上げはどう違いますか?
-
ビシャン仕上げは、道具で石の表面を叩いて凹凸をつくります。
バーナー仕上げは、高温の炎で石の表面を加熱し、鉱物の熱による膨張の違いなどを利用して表面をはじけさせます。
どちらも滑り止めに使われますが、仕上がりの凹凸や風合いは異なります。
- Q. ビシャン仕上げや小叩き仕上げは滑り止めになりますか?
-
はい。どちらも表面に細かな凹凸をつくるため、磨いた石より滑りにくい仕上げになります。
建物の内装や外装にも使用されています。
- Q. 石工が使うセットウと普通のハンマーは何が違いますか?
-
セットウは石頭とも呼ばれ、石材加工でノミやコヤスケなどを叩くためのハンマーです。
石を割る位置や、使う道具に合わせて操作します。
一般的なハンマーと見た目が似ていても、石工の仕事に合わせた道具です。
- Q. ビシャン仕上げや小叩き仕上げは高いですか?
-
同じ国で加工するなら、磨き仕上げより手間がかかるぶん、高くなります。ただし、中国で加工されたものには、ビシャンや小叩きでも安い製品があります。
小叩きはビシャンで叩いた面をさらに両刃で叩くので、石の仕上げの中でもっとも単価が高い仕上げです。
実際の金額は、石の種類や大きさ、形、叩く面積で変わります。
まとめ|御影石の加工は機械化しても、手仕事の価値は残る
御影石の加工は、昔と今で大きく変わりました。昔はセットウやコヤスケで荒切りし、ノミ・ビシャン・両刃を使って少しずつ平らに仕上げていました。
今では機械による切削と研磨が中心になり、ビシャンや小叩きも空気圧を使った工具で加工することが増えています。しかし、昔ながらの道具で石を思いどおりに加工するには、長い年月をかけて身につけた技術が必要です。
機械で加工できる時代だからこそ、手加工ならではの石肌や、石工の技術にも目を向けたいものです。石材加工のほかの工程については、次の記事でも紹介しています。
あわせて読みたい:日本の石材加工技術のたまもの、国産石塀の加工精度は感動レベル
元石屋のひとこと
りょういち昔ながらに道具と腕一本で石を形づくる石工の仕事は、見ていて痺れます。機械加工の面白さもありますが、長い年月をかけて身につけた手仕事の技術は、これからも残ってほしいものです。



コメント
コメント一覧 (1件)
[…] あわせて読みたい:御影石の加工方法|ビシャン・小叩き仕上げと石工の道具 […]